压瓦机与冷弯成型设备的日常维护与保养指南 延长设备寿命的关键策略
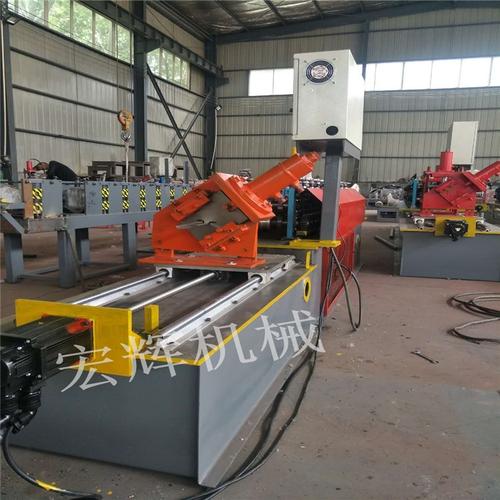
在金属板材加工行业中,压瓦机与冷弯成型设备是核心生产装备。它们通过连续的辊压、冲孔、成型、剪切等工序,将镀锌板、彩钢板、铝板等原材料加工成各种规格的屋面板、墙面板及结构件。由于这类设备长期处于高负荷、多粉尘、连续运转的工况下,科学的维护保养不仅是保障产品精度与生产效率的前提,更是延长设备使用寿命、降低意外停机成本的核心手段。本文将系统介绍压瓦机与冷弯成型设备的维护要点、常见故障及保养计划。
一、为什么维护保养至关重要?
冷弯成型设备通常由开卷机、导向进料装置、成型主机、冲孔装置、剪切装置、液压系统、电气控制系统等部分组成。其核心部件如成型辊、传动齿轮、轴承、主轴等一旦磨损或失调,将直接导致:
- 产品尺寸超差、扭曲、波浪边等缺陷;
- 设备振动噪声加剧,加速结构疲劳;
- 液压与电气系统故障频发,缩短更换周期;
- 非计划停机造成交货延期与维修成本上升。
据统计,实施规范化日常维护的冷弯成型生产线,其平均无故障运行时间可延长40%以上,成型辊寿命可提高30%。因此,维护不是成本,而是投资。
二、日常维护要点(操作工每班必做)
- 清洁与巡检:每班结束后,用压缩空气或毛刷清除成型辊、导向板、模具表面的金属屑、灰尘及油污。特别检查进料口与剪切区有无异物卡滞。
- 润滑状态检查:检查各润滑点(轴承座、传动齿轮、链条、导轨等)是否缺油或油脂变质。对于自动润滑系统,确认油位与管路通畅。
- 液压系统观察:检查液压站油位、油温(一般控制在30~55℃),以及液压缸、油管接头有无渗漏。
- 电气与传感器:目视检查限位开关、接近开关、编码器是否松动、积尘或损坏;保持电控柜散热风扇正常运行。
- 紧固件复查:对成型机架、传动轴座、刀片固定螺栓等关键部位的紧固螺栓进行抽检,防止因振动松脱。
- 运行声音与振动监测:启动时监听主传动有无异常冲击或周期性异响,手感关键轴承端盖振动是否加大。
三、周度、月度与年度深度保养
周保养重点:
- 对成型辊道逐个盘车检查,查看转动灵活性及轴向窜动。
- 清洗或更换过滤器滤芯(液压与润滑系统)。
- 清理冷却风机与散热片上的积尘。
- 测试急停、安全门等安全联锁功能。
月度保养重点:
- 拆检部分轴承座,补充或更换润滑脂(推荐使用锂基润滑脂或根据厂家要求)。
- 检查传动齿轮啮合间隙与齿面磨损,必要时调整中心距。
- 校核成型辊之间的间隙与平行度,通过塞尺与百分表测量,超差时进行调整或修磨。
- 检查同步带或链条的张紧度,并做相应张紧或更换。
- 清理电气柜内灰尘,检查断路器、接触器触点烧蚀情况。
年度大修建议:
- 全面解体检查所有成型辊、传动轴、轴承、联轴器,更换磨损超标的零件。
- 液压系统换油、清洗油箱、更换密封件。
- 重新校核整线中心线、各机架相对位置及成型道次参数。
- 对电控系统进行绝缘测试、接零接地检查及PLC程序备份。
- 对机架焊缝、受力构件进行探伤检验,防止结构性隐患。
四、常见故障诊断与快速排除
1. 产品出现周期性波浪或扭曲
可能原因:某道成型辊压力过大或过小、辊轮轴向定位松动、板料跑偏。解决:重新调整该道次辊隙与导向,检查侧辊机构。
2. 轴承温升过高或异响
可能原因:润滑不足、轴承损坏、预紧力过大、轴向负载异常。解决:停机检查,更换轴承并按要求调整游隙。
3. 剪切后切口毛刺大或变形
可能原因:剪刃磨损、剪刃间隙不当、板材送进不到位。解决:修磨或更换剪刃,重新调整上下剪刃间隙(一般为板厚的5%~10%)。
4. 液压系统压力不稳或爬行
可能原因:油液污染、滤芯堵塞、溢流阀失调、油缸内漏。解决:检查油质,清洗阀组,调整系统压力并排放空气。
5. 电气误动作或报警频发
可能原因:传感器粉尘附着、线路接触不良、PLC干扰。解决:清洁并固定传感器,检查地线屏蔽,必要时更换信号线。
五、建立制度化的维护计划
建议企业按照“日巡、周保、月检、年修”的四级维保体系建立制度,明确责任人、作业标准与记录表单。将维护记录与设备档案结合,通过振动监测、油液分析等手段,逐步从“坏了再修”向“按状态维修”过渡。对于关键成型辊与轴,可建立寿命台账,跟踪每个部件累计运行小时数,做到适时更换。
压瓦机与冷弯成型设备的维护保养是一项贯穿设备全生命周期的系统工程。只有将清洁、润滑、紧固、调整、检测与人员培训统一起来,才能保证成型线在高速度、长周期、多品种切换中持续输出高精度产品,将设备投资转化为长久的市场竞争力。
如若转载,请注明出处:http://www.dalianzhongchi.com/product/52.html
更新时间:2026-10-05 19:10:49